

ERP知識シリーズ リードタイム 第三部:リードタイムの設定と見直し
前回は、製造業で使われるさまざまなリードタイムについて整理しました。今回は、それぞれのリードタイムをどのように測定し、ERPの計画に使用する数値を決めるのかを考えます。
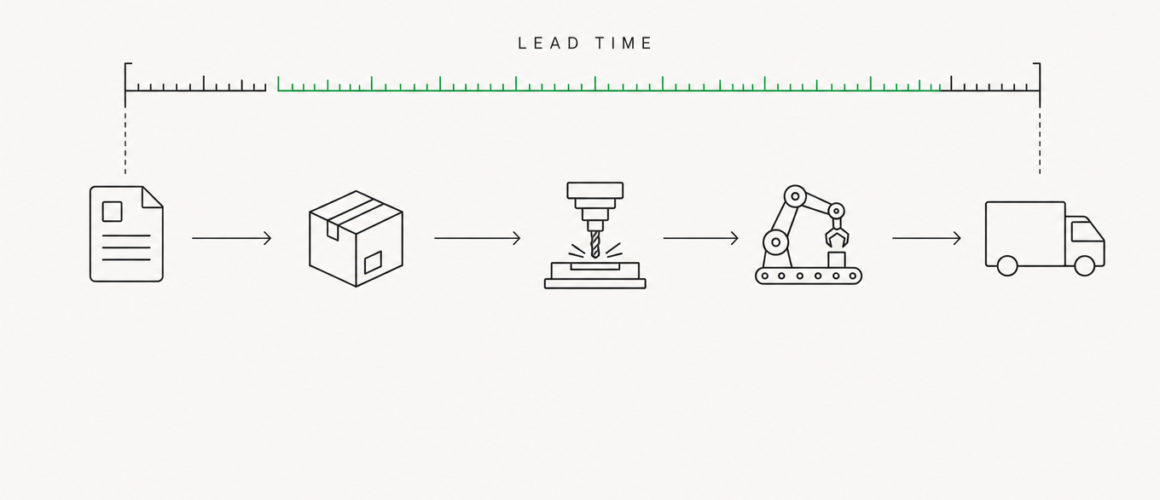
原材料の調達から製品をお客様へ届けるまで、順番に見ていきましょう。
購買リードタイムの測り方
購買リードタイムでは、まず仕入先との取り決めを確認します。
継続取引であれば、基本契約、個別契約、取引条件表、仕入先から提示された標準納期などが確認対象になります。明確な取り決めがなければ、仕入先への確認や過去の実績から基準を検討します。
実績を測定する際には、発注書を仕入先へ送信した日と、実際に納品された日を使用します。ERPへの発注登録日と送信日が異なる場合や、現物の受領日と入荷登録日が異なる場合には、実績にずれが生じます。
また、発注日から納品日までを単純に集計すると、通常のリードタイムを把握できない場合があります。
例えば、発注時に通常より先の日付を指定した取引です。仕入先が指定どおりに納品していても、発注日から納品日までの期間は長くなります。このような取引は、通常納期を測定する対象から区別する必要があります。
反対に、緊急発注で特別に納期を短縮してもらった取引も、通常の実績とは分けて扱います。
さらに、仕入先の在庫から出荷する場合と、受注後に製造する場合では、必要な時間が異なります。数量によって納期が大きく変わる品目では、発注数量帯ごとに実績を確認します。
こうして条件を揃えた実績を蓄積し、仕入先との取り決めと比較します。
例えば、標準リードタイムが10日で、実績が継続して12日前後となっている場合には、仕入先の供給条件や納期遵守状況を確認します。一方、通常は10日で納品され、ときどき12日かかる場合には、ばらつきへの対応を検討します。
この違いが、標準リードタイムを見直すのか、安全余裕を設けるのかを判断する出発点となります。
製造リードタイムの測り方
製造リードタイムでは、工程ごとに標準時間と実績時間を確認します。
ERPに登録されている作業手順や工程マスターには、段取り時間、加工時間、設備能力などが設定されている場合があります。まず、これらの値が何を基準に設定されているかを確認します。
例えば、段取りに2時間、加工に1個当たり5分かかる工程では、100個の製造に10時間20分が必要です。
実績を測定する際には、製造指図の発行日時、工程の開始・完了日時、製造数量などを使用します。
ただし、工程の開始・完了実績が作業終了後にまとめて登録される運用では、登録日時から正確な加工時間を求めることはできません。設備の稼働記録や作業日報など、実際の作業時間を確認できる情報が必要になります。
また、数量によって使用設備が変わる場合には、設備ごとの処理能力を測定します。バッチ生産では、1バッチ当たりの処理量と所要時間から、必要なバッチ回数を求めます。
さらに、工程の加工時間と、次工程に着手するまでの待ち時間を区別します。
例えば、加工時間が8時間であっても、設備の空きを待って2日後に着手した場合、その2日間を加工時間へ含めると設備能力を正しく把握できません。
工程実績と設備の負荷状況を突き合わせ、加工そのものに必要な時間と、負荷によって発生した待ち時間を確認します。
初回製造についても、品目登録、製造条件の確認、初回検査などに要する時間を通常製造と区分します。
検査リードタイムの測り方
原材料の受入検査や製造工程の品質検査では、検査に必要な時間に加えて、検査結果が確定し、次の業務へ進めるまでの時間を確認します。
原材料の受入検査では、仕入先から納品された原材料が、検査を経て製造に使用できる状態になるまでの期間を対象とします。例えば、納品当日に検査を実施できても、分析結果の確定に翌日までかかる場合があります。また、検査設備や担当者の稼働状況によって、検査の開始まで待ち時間が発生することもあります。
製造工程の品質検査では、工程内検査、中間品検査、最終製品検査など、それぞれの検査が必要となる時点を確認します。検査に合格するまで次工程へ進めない場合には、その待ち時間も製造計画に影響します。
検査リードタイムを設定する際には、検査作業そのものに必要な時間、検査待ち、結果判定までの時間を区分します。また、全数検査か抜取検査か、検査数量や検査項目によって所要時間が変わるかも確認します。
例えば、検査設備での測定に2時間、結果の判定に1日必要であれば、それぞれの時間を把握します。検査設備の稼働日や担当者の勤務カレンダーによって、検査完了日が変わる場合もあります。
さらに、品目や仕入先によって検査内容が異なる場合には、同じ検査リードタイムを一律に設定することが妥当かを検討します。
また、検査中の製品を物流倉庫へ搬送できるかも確認します。検査完了後に搬送する運用と、検査中に搬送を進める運用では、出荷可能になるまでの期間が異なります。検査中の搬送を認める場合には、検査未完了の在庫を識別し、検査に合格するまで出荷できないよう、ERPの在庫ステータスなどで管理します。
ERPでは、検査リードタイムを独立して設定できる場合もあれば、購買や製造のリードタイムに含めて管理する場合もあります。特に、受入検査と製造検査の時間をどこに含めるかを明確にし、二重計上を防ぐことが重要です。
輸送リードタイムの測り方
輸送リードタイムでは、出荷拠点から納入先までの所要時間を測定します。
国内輸送であれば、運送会社との取り決めや配送スケジュールを確認し、出荷実績と着荷実績を比較します。
ここで注意したいのは、出荷日と運送会社への引渡日が異なる場合です。ERPで出荷処理を完了していても、実際の集荷が翌日になることがあります。
また、物流センターを経由する場合には、センターへの到着、入庫、出庫、最終納品までの各日時を確認します。センター内の保管や出荷待ちを含めるかによって、測定結果が変わります。
海外輸送では、船積日、出港日、入港日、通関完了日、国内配送日などを区分します。
例えば、船便の輸送期間が一定でも、船積みまでの待ち時間や通関に要する時間によって、最終的な納品日は変わります。
さらに、週に数回しか出荷便がない場合には、輸送そのものに必要な時間と、次の便を待つ時間を分けて確認します。
輸送ルートや輸送方法ごとに実績を集計することで、標準的な輸送時間と、その前後に発生する時間を把握できます。
特殊なリードタイムの測り方
製造業には、熟成、乾燥、養生、培養、冷却、解凍など、原材料や製品が所定の状態になるまでに一定の時間を必要とする工程があります。
これらのリードタイムを設定する際には、まず工程の完了条件を確認します。
例えば、熟成や養生では、一定の温度や湿度の下で所定の時間を保持します。乾燥では水分量、冷却や解凍では対象物の温度、培養では微生物や細胞の増殖状態や目的物質の濃度などを基準に、工程の完了を判断します。
所要時間は、こうした完了条件を満たすまでの時間を基準に設定します。処理数量、対象物の大きさ、温度、湿度などによって所要時間が変わる工程では、それぞれの条件に応じた標準時間を定めます。
また、これらの工程では、稼働時間と経過時間の違いが重要になります。
例えば、48時間の熟成が必要な工程で、工場の休業中も熟成が進むのであれば、土日を含めた経過時間で計算します。一方、設備を稼働させている間だけ処理が進む工程では、設備の稼働時間を基準に計算します。
さらに、工程の進行中に製品を搬送できるかも確認します。例えば、熟成中の製品を物流倉庫へ搬送し、搬送先でも熟成を継続できるのであれば、熟成時間と搬送時間を重ねることができます。ただし、搬送中も熟成を進めるには、温度などの必要な条件を維持できることが前提となります。
ERPへの設定では、こうした工程の特性に応じて、稼働カレンダーの適用方法や搬送時間との重なりを確認します。
特殊なリードタイムでは、工程の完了条件を明確にし、必要な時間と搬送との関係を踏まえて設定することが重要です。
客先納品リードタイムの測り方
客先納品リードタイムは、製品を出荷してからお客様の指定場所へ納品するまでの期間です。
このリードタイムは、出荷拠点、納品先、配送ルート、輸送手段などの条件に基づいて設定します。
例えば、同じお客様への納品であっても、出荷する工場や物流センターが異なれば、使用する配送ルートや所要日数が変わります。また、定期便を利用する場合には、毎日出荷できるとは限りません。週に数回の配送であれば、出荷可能な曜日や便の運行スケジュールも考慮する必要があります。
さらに重要なのが、カレンダーの組み合わせです。
出荷側には、工場や物流センターの稼働日、出荷可能日、出荷締切時刻があります。輸送側には、運送会社の運行日や配送スケジュールがあります。そして納品先には、お客様の営業日や荷受可能日、受入時間帯があります。
例えば、金曜日に出荷できても、運送会社が土日に配送せず、お客様も休日に荷受けしない場合には、納品可能日は翌週になります。
そのため、客先納品リードタイムを設定する際には、配送ルートごとの所要日数と、出荷側・輸送側・納品先それぞれのカレンダーを確認します。
ERPでは、これらの条件をどこまで納品予定日の計算に反映できるかが重要です。配送日数だけを設定する方式もあれば、配送ルートやカレンダーを組み合わせて計算できる方式もあります。
標準リードタイムと安全余裕をどう管理するか
ここまでの測定結果をERPの計画へ反映する際には、標準リードタイムと安全余裕を区別して考えます。
例えば、標準リードタイムが10日で、実績が9日、10日、10日、11日、13日だったとします。
この場合、平均値は10.6日ですが、単純に切り上げて11日を標準値にすることが妥当とは限りません。
まず、13日かかった理由を確認します。通常の条件で発生するばらつきなのか、例外的な遅延なのかによって判断が変わります。
通常は10日程度で納品され、一定の頻度で遅延が発生するのであれば、標準リードタイムを10日のまま維持し、別途、安全リードタイムを設ける方法が考えられます。
安全余裕を何日設けるかは、実績の分布、遅延の発生頻度、納期遅延による影響などを踏まえて判断します。5件程度の実績だけで安定したばらつきを判断するのは難しいため、取引頻度や季節性も考慮して測定期間を決めます。
一方、ほとんどの取引が12日程度となっている場合には、標準値そのものの妥当性を確認します。
また、仕入先が提示するリードタイムに安全上の余裕が含まれている場合、自社でも余裕を加えると、必要以上に長い計画期間となる可能性があります。
そのため、仕入先との取り決め、実際の所要時間、自社で設ける安全余裕の関係を確認します。
安全余裕は、時間で持つ安全リードタイムのほか、安全在庫として数量で持つ方法もあります。両方を設定する場合には、同じ変動に対して余裕を重複して持っていないかを確認する必要があります。
ERPによって安全リードタイムや安全在庫の計算方法は異なるため、設定後は計画結果を検証します。
そして、実績のばらつきが小さくなれば、安全余裕を縮小できる可能性があります。
まとめ
リードタイムの測定では、取引先との取り決めや工程の標準時間を確認し、実際の業務を表すデータから所要時間を求めます。
その際、数量、設備、輸送条件、稼働カレンダーなどを揃え、通常の所要時間と例外的な変動を見極めます。
標準リードタイムは基準として管理し、ばらつきへの備えは安全余裕として区別する。 その上で、実績との比較を続け、標準値と安全余裕の両方を見直していくことが重要です。
次回は、リードタイムが変動する要因と、その変動をどのように捉えるべきかについて考えていきます。